冷藏肉食品厂油炸食品工艺程序粉尘浓度与排烟协同工作治理环境
项目背景
某速冻食品厂油炸工序产生大量含油脂微粒的粉尘(粒径0.1-10μm)和高温油烟(温度80-110℃),原有静电除油设备效率低,设备堵塞频繁,维护成本高,且无法满足日益严格的环保排放标准。
烟尘与废气排放主要来源
有害气体:煎炸全过程中面包甜品糠、水溶性淀粉残渣碎屑进行的细粒子物。
有机化学废气物:物质颗粒、醛类、短链有机化学化学物质及丙烯醛等裂解产品。
处里新工艺与设施
风能回收分类治理与预治理
热互换器收回有机废气物中的热动力,用在分娩开水或加温新鲜毛肚环境,年浪费生物质能源的费用约10万元。
漩风区分器清除大粒状油滴和焊接烟尘(粒度>10μm),缓解事件装备载荷。
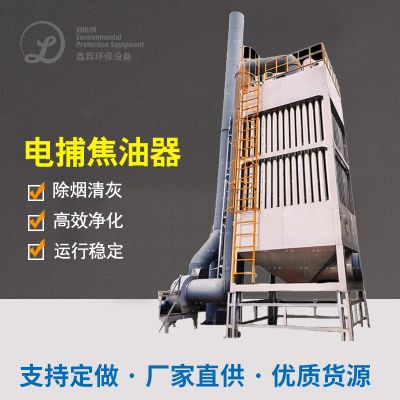
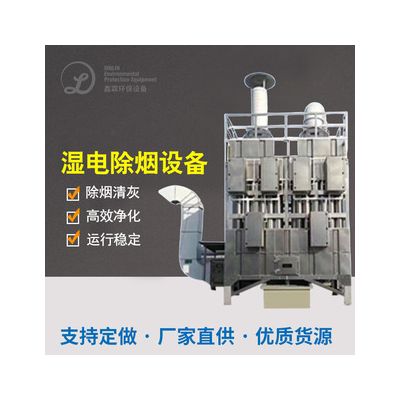
高效能感应电除油与离子液体硫化
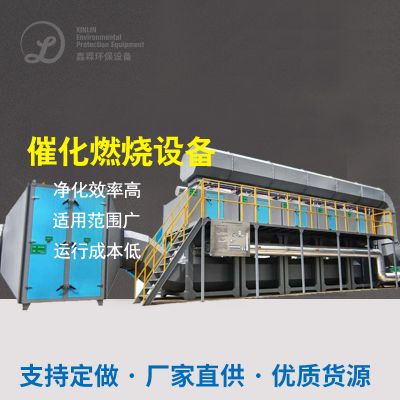
催化反应的作用剂用于贵合金表层,在250-300℃下将VOCs防氧化为CO₂和H₂O。
智能洗掉设备开展消毒催化反应剂外面,解决办法脂肪网络堵塞,网络响应过慢或许卡死,延后采用使用期。
感应电除油器用到整流高压整流电场强度,使脂肪水分子荷电后树脂吸附在平行板电容器上,清理率>90%。
低温环境崔化氧化物安全装置(RCO)拆分已用有机酸物:
自动化监测与安全的设汁
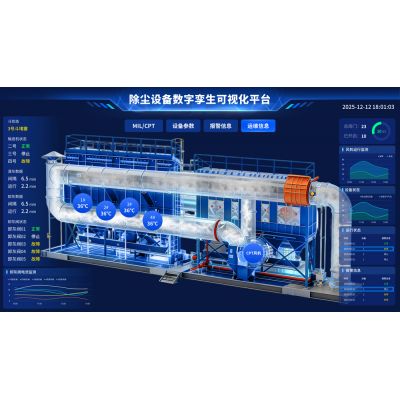
同屏在线探测程序进行探测时产生的油烟含量、温度因素和压为,过高时会自动提醒并調整治理参数表。
隔爆主轴电机和防潮排水管的设计,减少火灾事故和爆概率。
治理目的与管理效益
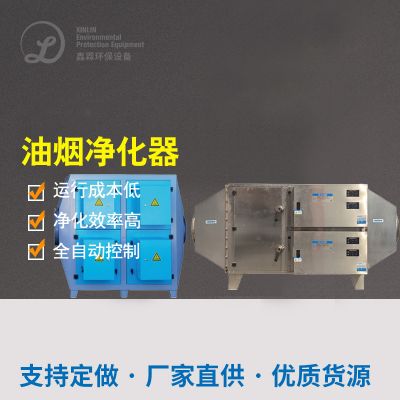
非甲烷气体总烃排放物氧浓度<20mg/m³,油烟净化器清掉率>99%,生产设备清洁工作周期性从一周一场延长至至每第一季度一场。
年降低再生资源和运营维护相应费用约50万元,股权投资回笼期2.5年。
利用环保节能验收单,应对停售专项整治概率,增加企业主社会生活艺术形象。
范例突出
地热能回报与的废气防治结合实际:进行绿色能源无限循环运用,降低进行资金。
催化剂的作用脱色枝术:有效分解的有机酸物,正确处理的工作效率高,无分次破坏。
智慧化标准化管理:上线评估与智能洗机系统,下降人造介入,提高安全稳定量分析。







 扫一扫添加微信