等离子切割烟尘粉尘废气处理案例|等离子切割废气处理方法
案例一:某知名汽车零部件制造企业等离子切割废气处理
项目背景:
该行业的亩产b柱包含件40万台,职员离职1200人。等亚铁离子切工工厂行成高盐氧渗透压黑色金属被铁的阳极化合物焊接烟尘(Fe₂O₃、Al₂O₃等)、老化(O₃)、氮被铁的阳极化合物(NOₓ)及一被阳极钝化碳(CO)。行业的无数次因焊接烟尘排放口超量(PM10盐氧渗透压200-300mg/m³)被低能耗部门管理处罚决定,遭遇停售整改措施风险存在。同样,民俗静电感应除尘系统器因含寒气产生除尘布袋起霜,年检修学费超200万余元,且老化盐氧渗透压超量(0.3-0.5ppm)致使职员离职感受不到道不适应。
废气成分来源:
- 金属氧化物粉尘:主要来源于金属材料的蒸发和氧化。
- 臭氧:来源于切割过程中产生的高温等离子体对空气中氧气的光解作用。
- 氮氧化物:可能来源于切割辅助气体(如压缩空气、氮气、氩气等)的高温分解和化学反应。
- 一氧化碳:可能来源于切割过程中有机物的燃烧或热分解。
处理工艺流程:
- 局部排风系统:在等离子切割机床顶部安装防爆型集气罩,风量按5-8m³/min/台设计,覆盖产污点。
- 全密闭输送:采用负压管道+脉冲反吹除尘,减少粉尘二次扬尘。
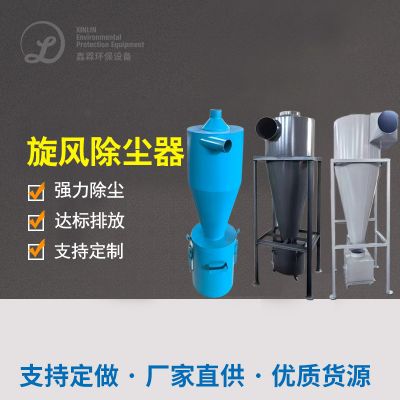
- 旋风除尘器:去除粒径>10μm的粗颗粒粉尘,分离效率≥85%。
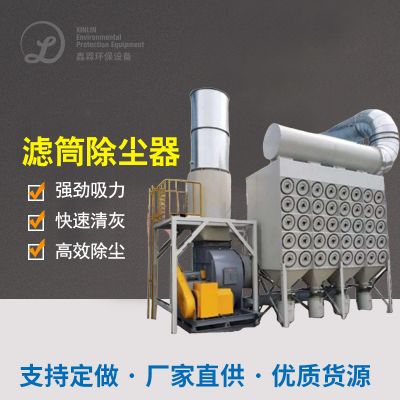
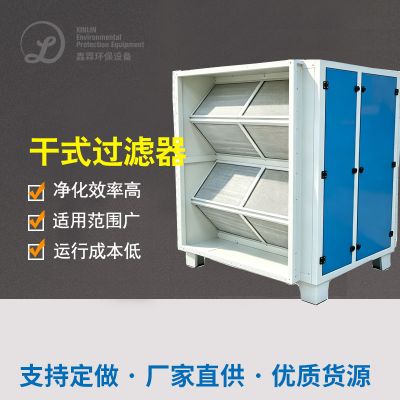
- 干式过滤装置:配置PTFE滤筒(孔径0.3μm),拦截PM2.5及金属粉尘。
- 温度控制:280-320℃恒温运行,分解CO及残留有机物,转化率≥99%。
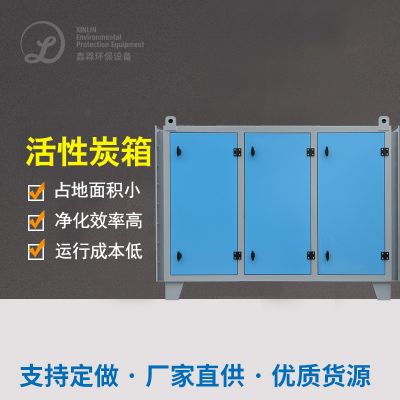
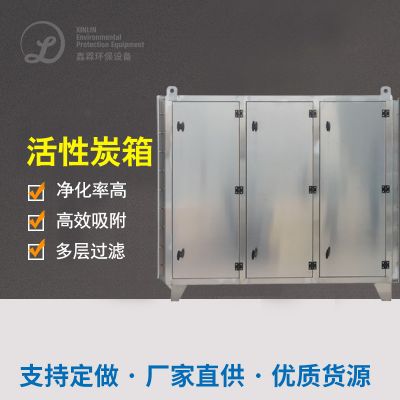
- 活性炭吸附塔:吸附VOCs和臭氧,动态吸附容量≥1.0kg/m³,臭氧去除率≥90%。
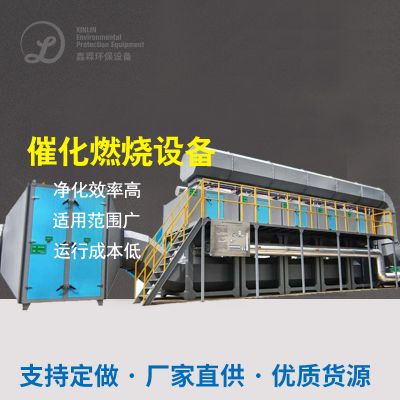
- 催化燃烧装置(RTO):进一步氧化分解有机物。
- 深度净化与排放:过滤精度PM2.5排放≤5mg/m³,粉尘捕集率≥99.99%。
- 防爆设计:隔爆阀+泄爆片,抑制粉尘爆炸风险。
- 离心风机:保障废气达标排放至烟囱(高度≥30米)。
最终效果:
- 环保合规:连续3年通过ISO 14001认证,粉尘排放低于国家标准限值50%,获评“清洁生产示范企业”。
- 经济效益:年节省滤袋更换费用150万元,设备能耗降低40%,年节约电费80万元。
- 社会效益:厂区PM2.5浓度下降90%,员工呼吸道疾病投诉率下降75%,臭氧浓度达标,车间环境显著改善。
案例二:某重工企业等离子切割废气处理
项目背景:
该的中小型企业按照等正正离子分割工艺产出合金杆件,存在多的烟粉尘。为极大减少的烟粉尘排放量,的中小型企业装置了等正正离子分割的烟粉尘工作系统的。
废气成分来源:
与各类汽车零器件制造出行业相仿,尾气中的五金腐蚀物造成损害实验室其他有毒气体注意种类于五金的材料的蒸发掉掉和腐蚀;能够还具有刺激性同一造成损害类物质,如打孔辅助性实验室其他有毒气体转换出现的造成损害实验室其他有毒气体、打孔坏境中严重挥发性有机物蒸发掉掉转换出现的造成损害实验室其他有毒气体等。
处理工艺流程:
- 废气收集装置:收集切割过程中产生的废气。
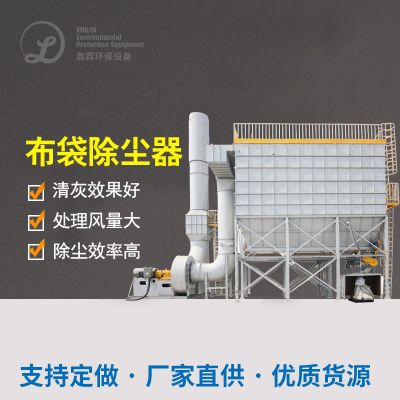
- 袋式除尘器:去除废气中的颗粒物。
- 活性炭吸附设备:吸附废气中的VOCs和臭氧等有害物质。
- 催化燃烧设备:进一步氧化分解有机物。
最终效果:
外理后排放物中的颗料物和危险混合气体密度相关性大大减少,可达到了中国节能环保标准规范。
案例三:某金属加工企业等离子切割废气处理
项目背景:
该企业在等正离子切工时中产生多废液,有效复合水汽、空气被氧化的的物颗粒剂、一空气被氧化的的碳、二空气被氧化的的碳、氮空气被氧化的的物等有危害性的材料。
废气成分来源:
- 金属蒸气和氧化物颗粒:主要来源于金属材料的蒸发和氧化。
- 一氧化碳和二氧化碳:可能来源于切割过程中有机物的燃烧或热分解。
- 氮氧化物:可能来源于切割辅助气体的高温分解和化学反应。
处理工艺流程:
- 局部排风系统:在切割机床顶部安装集气罩,收集废气。
- 旋风除尘器:去除粗颗粒粉尘。
- 干式过滤装置:配置PTFE滤筒,拦截PM2.5及金属粉尘。
- 活性炭吸附塔:吸附VOCs和臭氧等有害物质。
- 催化燃烧装置(RTO):进一步氧化分解有机物。
- 深度净化与排放:确保废气排放达到环保标准。
最终效果:
治疗后烟气排放口提高生态环保要求,事情条件得出提升,店员绿色得出质量保障。







 扫一扫添加微信